 中文版
 English

 熱門搜索:
 食品加工輸送網帶

陶瓷基板排膠爐網帶怎么選?連續網帶爐材質與開孔選型要點
一、陶瓷基板放量,排膠爐成產線標配
AI算力帶動高速光模塊和功率器件需求,陶瓷基板正在大規模放量。陶瓷基板排膠爐網帶的選型,成為很多產線設備采購時的必答題。
氮化鋁、氮化硅、氧化鋁基板產線相繼擴產,對熱處理設備的需求同步上升。
流延成型的生片坯體,進入燒結前必須先排膠。
排膠、脫脂、脫蠟,是陶瓷基板產線繞不開的前道工序。
這道工序的主流設備,就是網帶式連續排膠爐。
二、排膠爐為什么用網帶式連續爐
排膠爐網帶在500~1000℃區間運行,把生片里的有機物、粘合劑燒除干凈。
工藝要求坯體連續、穩定、均勻地通過溫區,不能一批一批間歇處理。
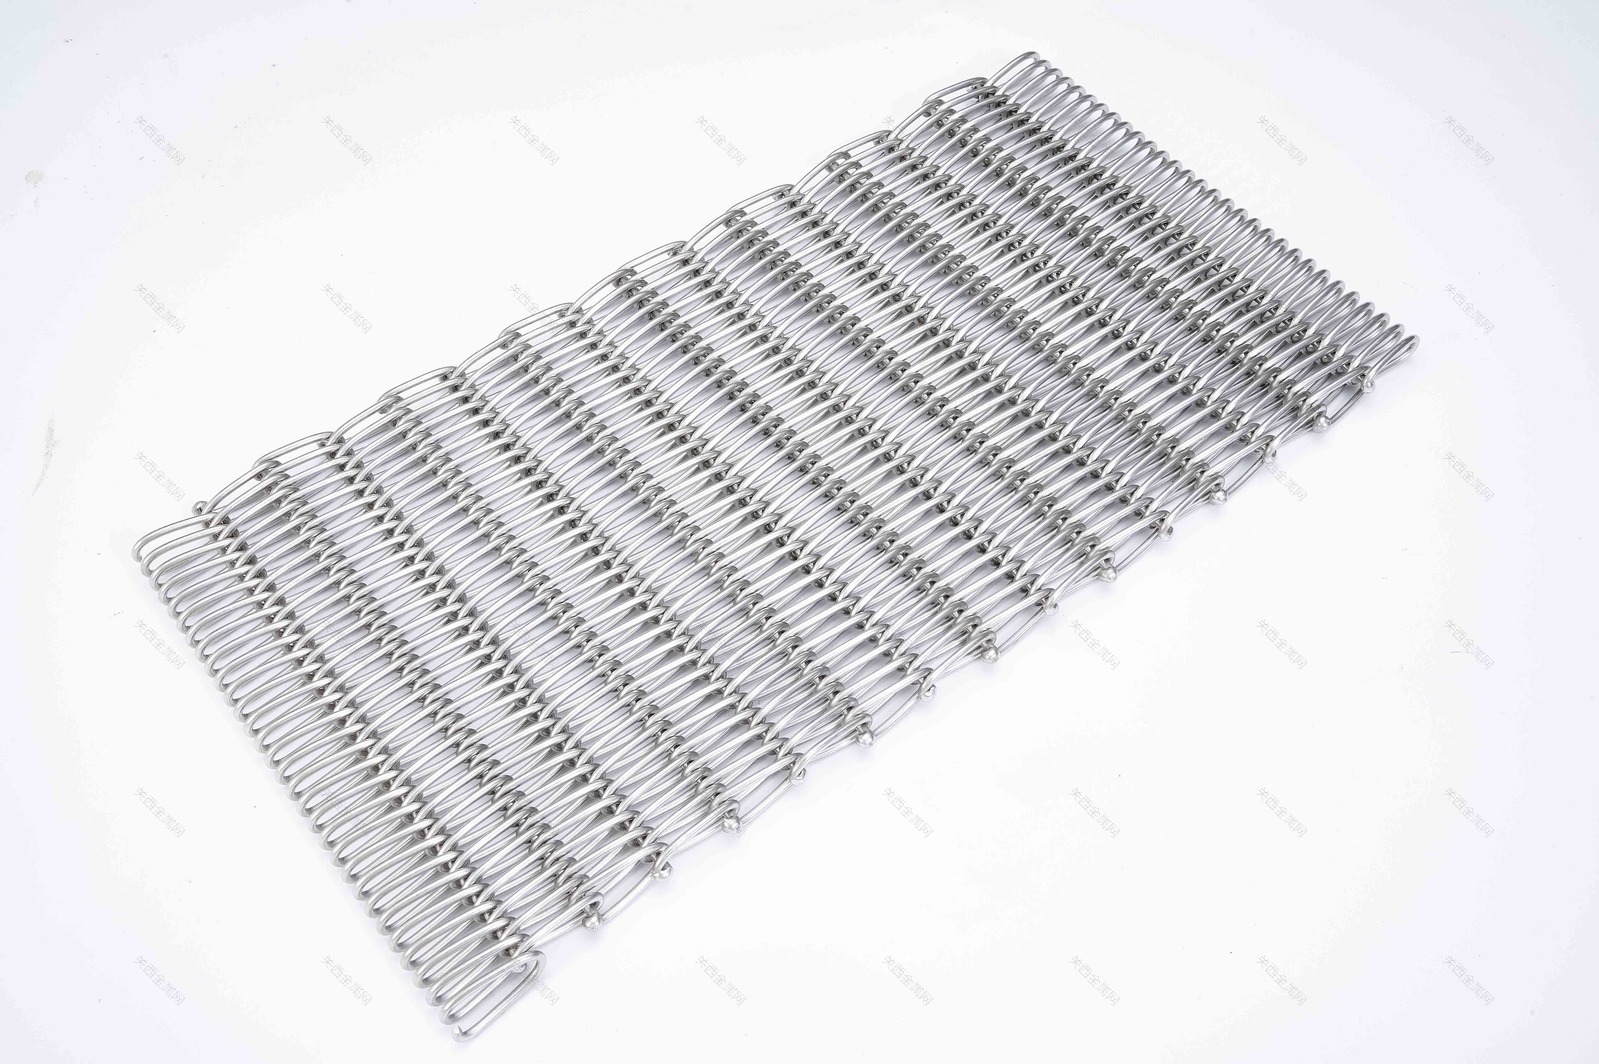
網帶式連續爐用不銹鋼耐高溫網帶承載輸送,實現流水線式生產。
日本JTEKT Thermo Systems的網帶式連續爐,明確用于MLCC、LTCC的脫脂工藝。
國內如MCL-PJL-14網帶式排膠爐,同樣服務電子陶瓷、粉末冶金坯體的脫脂脫蠟。
連續式輸送、溫度均勻、氣氛可控,是排膠爐選網帶的三個理由。
三、排膠爐網帶怎么選:先定材質
排膠溫度一般在500~700℃,多數工況SUS304已經夠用。
但陶瓷基板產線常常連續24小時運轉,高溫網帶長期處于高溫和有機物氣氛中。
304在反復升溫降溫后易氧化、疲勞,壽命會明顯縮短。
要求更穩的產線,建議用到310S,耐溫約1150℃,抗氧化能力更強。
更高要求的場合還有314、Hardy-2等高溫材質可選。
材質選錯,網帶會在排膠爐里先氧化后斷裂,耽誤的是整條產線。
四、排膠爐網帶怎么選:再看絲徑、節距與開孔
網帶選型的關鍵,在于承載和透氣,取決于絲徑、節距與編織方式。
絲徑太細,單根絲過載,長時間運行必斷。
節距過大,小尺寸坯體容易漏料、卡料。
開孔率要匹配產品尺寸:坯體大,開孔可以大一些;坯體小,開孔必須收小。
報選型參數時,把產品尺寸、單件重量、排膠停留時間、網帶寬度一起給廠家。
由廠家核算絲徑和節距,而不是自己拍腦袋定規格。
邊緣處理同樣重要,卷邊、包邊方式直接關系網帶使用壽命。
五、除了排膠,這幾個環節也用到網帶
LTCC燒成爐網帶:LTCC低溫共燒陶瓷的燒制,溫度約850℃,網帶式連續爐明確適用。
MLCC燒端網帶爐、厚膜電路、片式元件的電極烘烤,都用網帶爐。
銅漿燒成在網帶爐中同樣有良好表現。
這些環節與排膠爐一樣,都是連續式金屬網帶的主場。
陶瓷基板方向的機會,集中在這些中低溫連續爐環節,也就是電子陶瓷網帶爐的主要應用場景。
六、這些環節不用網帶,別選錯
不是所有陶瓷燒結都用網帶。
AMB陶瓷覆銅板的釬焊,主流是真空釬焊爐,在真空腔內完成800~950℃焊接。
氧化鋁基板的致密燒結要到1600~1700℃,用的是推板窯或輥道窯。
氮化鋁基板致密化燒結在1800~1900℃,用真空爐配合BN承燒板。
這些環節金屬網帶不適用,超過約1150℃就要換成陶瓷鏈或承燒板輸送。
客戶在選型前先確認自己的爐型,再談網帶配套,才不會走彎路。
七、常見問題(FAQ)
Q:排膠爐網帶用304還是310S?
A:短期、非連續工況用SUS304可以;連續24小時產線建議310S起步,抗氧化、壽命更穩。
Q:網帶開孔怎么定?
A:按最小產品尺寸留安全余量,坯體不能從網孔漏出;開孔率影響排膠時有機物的逸出,要平衡透氣與承載。
Q:陶瓷基板方向,你們提供哪些網帶?
A:排膠爐、LTCC燒成爐、電極燒成爐用的連續式金屬網帶,含310S、314、Hardy-2材質,支持按爐寬定制。
Q:高溫燒結環節為什么不用金屬網帶?
A:氧化鋁致密燒結1600℃以上、氮化鋁1800℃以上,金屬網帶會氧化失效;行業用推板窯、真空爐配承燒板/陶瓷鏈輸送。
八、關西金屬網:陶瓷基板產線長期配套選擇
關西金屬網科技(昆山)有限公司,由日本關西金網株式會社(創立于1935年)與臺灣久恩企業股份有限公司合資設立。
近100年金屬網帶研發制造經驗,專精特新企業,擁有76項專利。
服務客戶:豐東、三立、高斯達樂、布萊史塔、米巴。
如需選型或配套報價,歡迎聯系:18913266109。

